

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-29 origine:Propulsé


L’emballage du diagnostic implique des enjeux incroyablement élevés. Une précision au microlitre, une contamination croisée nulle et une conformité réglementaire stricte dictent la viabilité de toute ligne de production de réactifs. Vous ne pouvez pas faire de compromis sur ces facteurs critiques. De petits écarts ruinent des lots de diagnostic entiers. Ils compromettent les résultats des tests des patients en aval.
Les processus manuels ou semi-automatisés laissent une place importante à l’erreur humaine. La transition vers des systèmes entièrement automatisés constitue une étape nécessaire d’atténuation des risques pour les laboratoires modernes. Il offre également l’évolutivité nécessaire pour répondre aux demandes croissantes du marché. Les normes de conformité mondiales continuent d’évoluer. L’évolution des normes rend cette transition vers l’automatisation inévitable pour les laboratoires compétitifs.
Cet article fournit un cadre objectif et axé sur l’ingénierie. Vous apprendrez comment évaluer et présélectionner une machine de remplissage de tubes de réactifs qui correspond parfaitement à vos besoins spécifiques. Nous couvrons l’optimisation du rendement, les exigences de conformité et les stratégies d’intégration. Notre objectif est de guider votre processus décisionnel à l’aide d’informations techniques exploitables.
Précision plutôt que vitesse : en DIV et en pharmacie, le choix de la pompe (péristaltique ou céramique) dicte le rendement des réactifs et la précision du dosage à long terme.
L"intégration réduit l"encombrement : la consolidation des étapes dans une machine de remplissage et de bouchage de tubes de réactifs (conception monobloc) minimise les risques de contamination entre les stations.
La conformité n"est pas négociable : l"équipement doit prendre en charge les normes GMP, les protocoles Clean-in-Place (CIP)/Sterilize-in-Place (SIP) et les contrôles logiciels validables.
Compatibilité de bout en bout : la manipulation des liquides en amont et l"emballage en aval (par exemple, les étiqueteuses de bouteilles) doivent être parfaitement synchronisés avec la remplisseuse de carottes pour éviter les goulots d"étranglement de la ligne.
Vous devez définir votre compromis opérationnel dès le début. Un débit élevé entre souvent en conflit direct avec la précision du microdosage. Les lignes de production à grande vitesse repoussent les limites physiques. Ils nécessitent des configurations de pompes hautement spécialisées pour maintenir des tolérances serrées. Vous avez généralement besoin d’une variance inférieure à ±0,5 % sur les remplissages en microlitres. Une vitesse de machine trop élevée crée des éclaboussures. Les éclaboussures provoquent des tubes rejetés et un gaspillage de produit. Vous devez trouver l’équilibre optimal pour vos tailles de lots spécifiques.
La flexibilité des matériaux représente une autre considération majeure. Évaluez votre besoin de gérer des substrats variés. Les tubes à essai en plastique se comportent très différemment des flacons en verre. L"électricité statique affecte les composants en plastique. Cela fait sauter des tubes légers sur le convoyeur. Le verre nécessite une manipulation douce pour éviter les microfractures. Vous voulez un système capable de gérer plusieurs géométries de tubes. Des temps de changement de format excessifs nuisent à la productivité. Les changements de format rapides assurent la rentabilité de votre ligne automatisée.
Cadrez votre retour financier sur le coût des déchets de réactifs. Les économies de main-d’œuvre sont certainement importantes. Cependant, la réduction des déchets chimiques ou biologiques coûteux est bien plus importante. Le remplissage excessif détruit rapidement les marges bénéficiaires. Les gouttes provoquent une contamination croisée et des échecs de lots ultérieurs. Un dosage précis protège directement vos résultats.
Effectuez un audit complet des déchets avant d’acheter un nouvel équipement.
Calculez les variations de volume exactes au cours de votre processus manuel actuel.
Définir des paramètres limites acceptables et clairs pour la variance du micro-dosage.
Ignorer les changements de viscosité du fluide à différentes températures ambiantes.
En supposant qu’une vitesse élevée équivaut automatiquement à un rendement global plus élevé.
Sous-estimation du temps que les opérateurs passent à ajuster les rails de guidage.
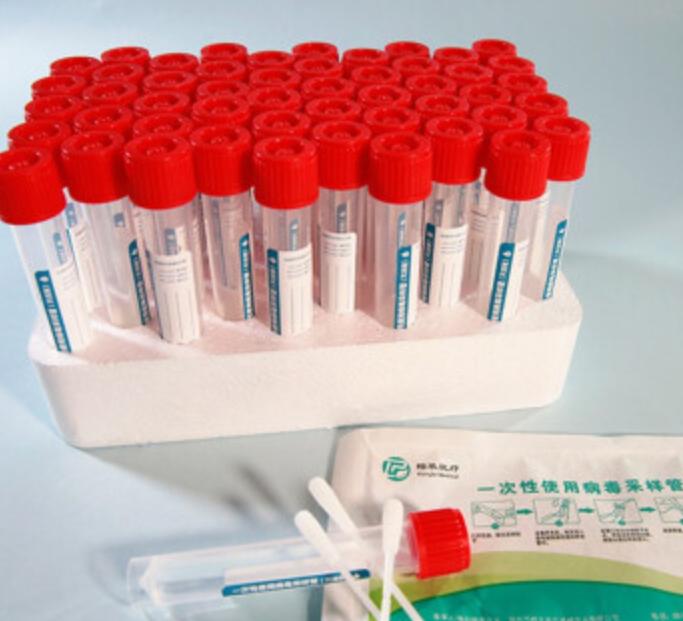
Les machines autonomes fonctionnent bien pour les essais cliniques à faible volume. Les lignes intégrées dominent la production commerciale à grand volume. L"approche monobloc offre d"immenses avantages opérationnels. Il combine le remplissage et le bouchage dans un seul cadre compact. Une machine combinée de remplissage et de bouchage de tubes de réactifs réduit l"empreinte de votre salle blanche. L’immobilier en salle blanche entraîne des coûts opérationnels énormes. Les monoblocs réduisent les risques de contamination en se déplaçant entre les stations autonomes. Ils fournissent également un contrôle synchronisé du couple pour les bouchons. Un couple approprié évite les fuites pendant le transport mondial.
Les modèles de laboratoire standard diffèrent considérablement des unités de production. Vous devriez comparer les modèles de laboratoire à un robustes remplisseur et à une boucheuse pharmaceutiques . Les qualités pharmaceutiques utilisent de l'acier inoxydable 316L pour tous les chemins de fluides. Cela évite le rouging et la corrosion. Ils comprennent une documentation de validation complète. Les protocoles IQ/OQ/PQ prouvent que la machine fonctionne comme spécifié. Les régulateurs exigent ces documents lors des audits de sites.
La synchronisation de fin de ligne détermine votre véritable débit quotidien. Votre unité de remplissage de carottes doit communiquer de manière fluide. Il doit être parfaitement synchronisé avec les systèmes de machines de remplissage de liquides en vrac en amont . Les systèmes vrac alimentent les réservoirs tampons. Le remplisseur de noyaux doit également rythmer les emballages secondaires en aval. Les intégrations automatisées d’étiqueteuses de bouteilles restent ici cruciales. Ils assurent le suivi réglementaire et la sérialisation des lots. De mauvais transferts entre ces unités provoquent de graves goulets d’étranglement sur les lignes. L'adaptation de la vitesse du convoyeur empêche les tubes de basculer.
L’évaluation d’une machine de remplissage de tubes de réactifs IVD nécessite un examen technique approfondi. La technologie des pompes dicte entièrement la dynamique des fluides. Les pompes péristaltiques maintiennent le trajet du fluide complètement stérile. Ils utilisent des tubes à usage unique. Cela empêche totalement la contamination croisée entre les différents lots de réactifs. Les pompes rotatives ou à piston en céramique ont un objectif différent. Ils gèrent exceptionnellement bien les réactifs à haute viscosité. Ils offrent une durabilité extrême contre les suspensions abrasives. Les pompes en céramique résistent mieux à l’usure que tout autre matériau.
Fonctionnalité | Pompes péristaltiques | Pompes rotatives en céramique |
|---|---|---|
Idéal pour | Chemins de fluides stériles à usage unique | Réactifs à haute viscosité, suspensions |
Risque de contamination croisée | Extrêmement faible (tuyau jetable) | Modéré (nécessite un CIP approfondi) |
Durabilité | Nécessite des changements de tubes fréquents | Résistance à l"usure extrêmement élevée |
Coût d"entretien | Coûts permanents des consommables | Élevé au départ, faible en cours |
La fiabilité du mécanisme de plafonnement représente une autre dimension critique. Évaluez les mécanismes de prélèvement et de placement par rapport aux mécanismes de capsulage rotatifs. Les systèmes Pick-and-Place offrent une précision de couple exceptionnelle. Ils agrippent fermement chaque capuchon avant application. Les capsuleuses rotatives atteignent des vitesses de fonctionnement beaucoup plus élevées. Concentrez-vous fortement sur les taux de rejet des défauts. La détection des bouchons manquants est une nécessité absolue. Le rejet des tubes défectueux évite automatiquement la détérioration de lots entiers. Il empêche les tubes non bouchés de se renverser à l’intérieur de la station d’étiquetage.
La conception sanitaire garantit une stricte conformité aux BPF. Les caractéristiques physiques sont extrêmement importantes dans les salles blanches ISO. Recherchez des rayons de gorge lisses à l’intérieur de la base de la machine. Éliminez toutes les jambes mortes dans le chemin du fluide. Les pattes mortes permettent aux bactéries de s’héberger et de se multiplier. Assurez-vous que le profil de la machine prend en charge les hottes à flux laminaire. Les machines volumineuses perturbent les rideaux d’air descendants. Un flux d’air bloqué compromet la stérilité de vos tubes ouverts.
Les risques de déploiement se cachent souvent dans les routines quotidiennes des opérateurs. Les frictions lors du changement provoquent des temps d’arrêt cachés massifs. L"échange des rails de guidage prend beaucoup de temps. Changer les roues étoilées nécessite souvent des outils spécialisés. Le réglage des buses de pompe ralentit considérablement la production. Les fonctionnalités de changement sans outil atténuent ces retards opérationnels. Vous voulez que les opérateurs changent de format en quelques minutes, et non en quelques heures.
L"intégration avec LIMS et SCADA ajoute une complexité technique. Vous avez besoin d’un enregistrement de données impeccable. La conformité FDA 21 CFR Part 11 nécessite des pistes d"audit électroniques strictes. Le logiciel doit enregistrer chaque connexion de l"opérateur. Il doit enregistrer chaque changement de paramètre. Le reporting des défauts en temps réel garantit un contrôle qualité immédiat. La validation logicielle retarde souvent le déploiement si elle est mal gérée par les fournisseurs.
L"étalonnage de routine empêche la dérive du dosage au fil du temps. Le tube péristaltique s"étire pendant un fonctionnement continu. Cet étirement modifie le volume interne. Cela entraîne une dérive des poids de remplissage hors des spécifications. Les équipes de maintenance ont besoin de pièces d’usure accessibles. Des ceintures cachées ou des capteurs enterrés compliquent les réparations simples. Établissez un programme strict de maintenance préventive immédiatement après l’installation. Fiez-vous aux données, et non aux conjectures, pour planifier le remplacement des pièces.
Exigez le changement de pièces sans outil pour tous les formats de produits principaux.
Testez minutieusement les pistes d’audit des logiciels pendant la phase d’installation.
Stockez localement les pièces d’usure critiques avant d’exécuter des lots de production.
Ne pas tenir compte de la validation du logiciel dans le calendrier du projet.
Retarder la formation des opérateurs jusqu"à la semaine de la mise en service finale.
Ignorer les caractéristiques d"étirement des tubes de pompe péristaltique.
La définition de la spécification des exigences utilisateur (URS) est votre première étape essentielle. Vous devez lister vos mesures absolues non négociables. Fournissez-les directement aux fournisseurs potentiels dès le début des discussions. Des exigences vagues conduisent à des constructions de machines inadéquates.
Incluez ces métriques de base dans votre document URS :
Plage de viscosité exacte de tous les réactifs actuels et futurs.
Volumes de remplissage minimum et maximum attendus.
Tubes cibles par minute (TPM) dans des conditions normales.
Types de capuchons spécifiques et leur couple d"application requis.
Contraintes de classification ISO des salles blanches.
Restrictions disponibles en matière d’empreinte physique et de hauteur de plafond.
Les tests d"acceptation en usine (FAT) prouvent les capacités réelles de la machine. Ne sautez pas cette phase critique. Apportez vos réactifs de production actuels au FAT. Si les réactifs sont dangereux, apportez des analogues de viscosité exacts. Fournissez vos tubes exclusifs en plastique ou en verre. Validez toutes les réclamations des fournisseurs avant d’autoriser l’expédition de l’équipement. Trouver un défaut chez le fournisseur ne coûte rien. Le trouver sur le sol de votre salle blanche coûte des milliers de dollars.
Évaluez soigneusement l’infrastructure de support totale du fournisseur. Une grande machine tombe en panne sans une expédition rapide des pièces de rechange. Vous avez besoin d’un support technique localisé. Il est inacceptable d’attendre des jours pour un technicien à l’étranger. Une documentation complète garantit que votre équipe peut dépanner de manière indépendante. Demandez des exemples de leurs manuels opérationnels. Évaluez leurs schémas électriques pour plus de clarté.
La sélection de la plate-forme automatisée optimale nécessite un équilibre entre la précision du microdosage et l’évolutivité modulaire. Vous devez évaluer simultanément la dynamique des fluides, la manutention des matériaux et les capacités d’intégration. Les unités autonomes ne peuvent pas égaler l’efficacité d’une ligne de conditionnement synchronisée et entièrement intégrée.
Donnez la priorité aux plates-formes dotées de capacités d’intégration éprouvées lors des étapes de remplissage, de bouchage et d’étiquetage. Des cadres de conformité robustes ont plus de valeur que la seule vitesse de production brute. Une production cohérente et validable surpasse toujours les exécutions irrégulières à grande vitesse. Concentrez-vous fortement sur les fournisseurs qui comprennent en profondeur les contraintes des salles blanches GMP et ISO.
Vérifiez immédiatement vos heures de changement actuelles. Mesurez vos mesures exactes de déchets de réactifs au cours des trente prochains jours. Utilisez ces données concrètes pour élaborer une analyse de rentabilisation hautement quantifiable pour la prochaine mise à niveau de votre équipement.
R : Les plages de variance typiques se situent entre ±0,5 % et ±1 %. Cela dépend fortement de la technologie de pompe choisie et du volume de remplissage souhaité. Les volumes de microlitres nécessitent des pompes en céramique de haute précision ou des pompes péristaltiques spécialisées pour maintenir des limites de variance acceptables.
R : Oui, à condition qu’il utilise une conception de station de capsulage modulaire. Vous aurez besoin de bols de tri interchangeables et de têtes de bouchage adaptables pour basculer en toute transparence entre les bouchons à vis et les bouchons à pression lors des changements.
R : L"intégration repose sur des transferts précis de convoyeurs et des roues de stimulation motorisées. Ces composants garantissent que les tubes arrivent espacés uniformément. Les machines échangent constamment des données pour gérer une sérialisation précise des lots et rejeter le suivi sur toute la ligne.
R : Le nettoyage en place (CIP) utilise des solutions chimiques pour éliminer automatiquement les résidus de produit. Le stérilisation sur place (SIP) introduit de la vapeur surchauffée pour détruire tous les contaminants biologiques. Le SIP est strictement requis pour les réactifs de diagnostic hautement sensibles exigeant une stérilité totale.


