

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-28 origine:Propulsé


L’efficacité de la ligne de conditionnement est strictement limitée par la fiabilité de l’alimentation. Une alimentation en vrac désorganisée provoque régulièrement des micro-arrêts qui se traduisent par des pertes significatives de rendement global de l"équipement (OEE) au cours d"un changement de production standard. Lorsque les conteneurs ne parviennent pas à entrer en douceur dans le système, l’ensemble du processus en aval s’effondre. Les opérateurs doivent intervenir fréquemment, rompant le rythme opérationnel et introduisant des risques de contamination dans les environnements contrôlés. Les petits conteneurs pharmaceutiques présentent des défis de manipulation uniques. Les flacons de gouttes oculaires et les petits flacons se renversent facilement, se coincent dans les rails de guidage standard et souffrent fortement de l"adhérence statique. Ces caractéristiques physiques font du tri manuel très inefficace et du tri automatisé médiocre un goulot d’étranglement majeur de la production. Les plastiques légers nécessitent un contrôle précis pour maintenir une position verticale. Sans ce contrôle, les conteneurs se rapprochent dans la trémie ou tombent latéralement sur le convoyeur. Nous évaluerons la technologie de déchiffrement pour garantir une intégration transparente avec les opérations en aval, protégeant l’intégrité du produit et éliminant les goulots d’étranglement à l’alimentation.
Donnez la priorité à une alimentation stable et à une manipulation douce par rapport au débit théorique maximum pour éviter les éraflures des conteneurs et les échecs de bouchage ou d"étiquetage en aval.
Une intégration réussie avec les équipements de remplissage et de bouchage pharmaceutiques nécessite un contrôle précis du pas, une synchronisation et une élimination statique robuste.
Les changements sans outils, les contrôles IHM basés sur les recettes et les conceptions conformes aux BPF et faciles à nettoyer ne sont pas négociables pour les installations pharmaceutiques multi-produits.
La sélection d"un redresseur automatique de petites bouteilles nécessite d"adapter le mécanisme de tri (rotatif, à poche ou robotisé) à la géométrie spécifique, au matériau et à l"orientation requise du conteneur.
Il est essentiel de dimensionner et d"intégrer correctement la trémie et l"élévateur pour maintenir un débit d"alimentation constant sans surcharger le bol de tri.
Les récipients en plastique légers se comportent de manière imprévisible lors de l"alimentation en vrac. Une faible masse combinée à un centre de gravité élevé rend les petites bouteilles intrinsèquement instables. Les convoyeurs standards les renversent facilement, et même des courants d’air mineurs dans une salle blanche peuvent perturber leur trajectoire. L"électricité statique exacerbe ces limitations physiques. Lorsque le plastique frotte contre le plastique et l’acier inoxydable à l’intérieur d’une trémie en vrac, il génère une forte charge triboélectrique. Cette charge statique fait que les petites bouteilles franchissent les ouvertures de la trémie, s"accrochent aux parois du bol de tri et se collent les unes aux autres. Ce comportement physique empêche un flux fluide et continu dans le mécanisme de tri, affamant la machine quelle que soit sa vitesse maximale théorique.
Les redresseurs sont confrontés à un double obstacle d’orientation. Ils doivent tenir les bouteilles debout et orienter correctement les bouteilles asymétriques ou carrées. Une bouteille ronde standard n’a besoin que de se tenir verticalement. Un flacon carré ou ovale, tel qu"un vaporisateur nasal, doit être orienté dans une direction spécifique. Les étiqueteuses en aval nécessitent un positionnement uniforme pour appliquer avec précision les étiquettes enveloppantes ou recto-verso. Si une bouteille ovale entre latéralement dans l’étiqueteuse, l’étiquette ne s’applique pas correctement, ce qui entraîne le rejet du produit. La machine doit détecter la géométrie de la bouteille et faire tourner le conteneur mécaniquement ou pneumatiquement avant de le décharger sur le convoyeur principal.
Des débits d’alimentation incohérents dévastent les opérations en aval. Des désalignements mineurs au niveau du redresseur conduisent à des bourrages catastrophiques lorsque les bouteilles entrent dans les équipements de remplissage et de bouchage pharmaceutiques . Si une bouteille arrive hors du terrain, même de quelques millimètres, les buses de remplissage de plongée manqueront l'ouverture du goulot. La buse s'écrase sur l'épaule de la bouteille, pliant l'outillage et déversant le produit liquide sur le convoyeur. Au poste de bouchage, les flacons mal alignés provoquent des filetages croisés, ce qui signifie que le bouchon ne parvient pas à se sceller correctement et compromet la barrière stérile. Le redresseur doit livrer les bouteilles au pas exact et à la vitesse exigée par le remplisseur pour éviter ces arrêts brusques.
Les micro-arrêts détruisent la rentabilité des équipes. Un opérateur prenant 10 secondes pour dégager une bouteille coincée semble mineur dans l"isolement. Si cela se produit toutes les cinq minutes, le temps de production perdu s"accumule rapidement, ce qui fait baisser le TRG de l"ensemble de la ligne. Ces interventions compromettent également les protocoles des salles blanches. Chaque fois qu"un opérateur franchit la ligne pour éliminer un bourrage, il introduit des particules et risque de contaminer les conteneurs ouverts. L"élimination de ces micro-arrêts grâce à une technologie de déchiffrement fiable maintient la rentabilité et le strict respect des BPF.
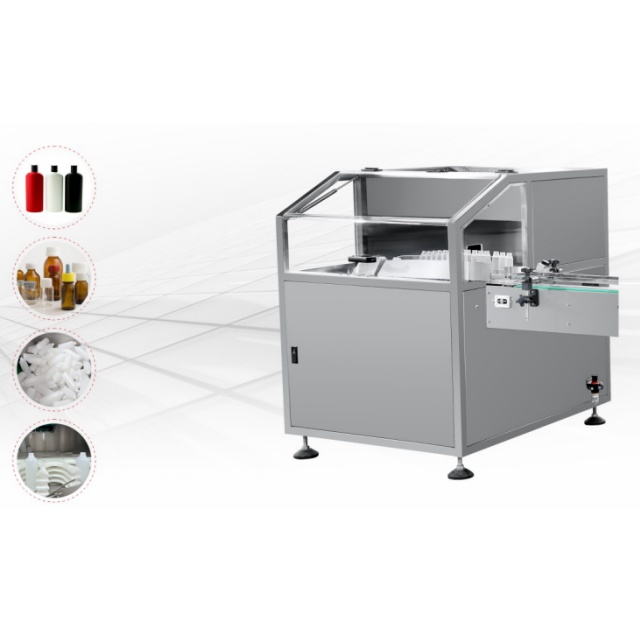
Le choix du bon mécanisme de tri dépend entièrement de la géométrie et du matériau des bouteilles. Différentes machines de redressement de bouteilles utilisent des principes physiques distincts pour organiser les conteneurs. Comprendre ces mécanismes garantit que vous adaptez l'équipement à vos exigences de production spécifiques.
Les redresseurs rotatifs utilisent des disques rotatifs pour organiser les conteneurs. Les bouteilles en vrac tombent dans un bol central. Le disque rotatif pousse les bouteilles vers le périmètre en utilisant la force centrifuge. L"outillage le long du bord attrape les bouteilles et les force à former une seule file. Les blocs sélecteurs rejettent les bouteilles empilées en double ou mal alignées, les repoussant au centre du bol. Des goulottes ou des courroies retournent ensuite les bouteilles correctement alignées en position verticale. Cette conception à mouvement continu permet d"atteindre des vitesses très élevées, dépassant souvent 600 bouteilles par minute selon la taille du conteneur.
Ces systèmes excellent dans les applications à grande vitesse et servent parfaitement de redresseur de bouteilles rondes en plastique . Les bouteilles rondes roulent facilement le long de l'outillage périphérique, permettant au mouvement continu de maintenir un taux de production élevé. Cependant, les systèmes rotatifs présentent des limites distinctes. L'action centrifuge peut être agressive. Les matériaux fragiles, tels que le PET transparent, peuvent subir des éraflures ou des rayures lorsqu'ils frottent contre la paroi extérieure. La machine nécessite un réglage minutieux pour équilibrer la vitesse et une manipulation douce. Les bouteilles carrées se coincent souvent dans l'outillage périphérique car leurs côtés plats les empêchent de rouler en douceur dans les blocs sélecteurs.
Les redresseurs de poche s"appuient sur la gravité et la géométrie spécifique des pièces plutôt que sur la force centrifuge. Les bouteilles montent dans un ascenseur incliné et descendent en cascade sur des poches usinées avec précision. Chaque pochette contient exactement une bouteille. Au fur et à mesure que la poche se déplace le long du rail, un crochet mécanique ou une goulotte à gravité attrape l"extrémité la plus lourde de la bouteille. Cette action retourne le conteneur à la verticale. Le mécanisme gère les bouteilles individuellement, offrant ainsi un environnement de tri hautement contrôlé.
Cette technologie permet une manipulation exceptionnellement douce. Il fonctionne très efficacement pour les flacons pharmaceutiques asymétriques, carrés ou de forme unique. Étant donné que les poches contrôlent entièrement la bouteille, les récipients ne se frottent pas les uns contre les autres ni contre les parois de la machine, évitant ainsi les éraflures et les dommages esthétiques. Les systèmes de poche gèrent facilement les exigences spécifiques d"orientation avant-arrière, ce qui les rend idéaux pour les géométries complexes que les systèmes rotatifs ne peuvent pas traiter de manière fiable. Les vitesses varient généralement de 100 à 300 bouteilles par minute.
Les redresseurs robotisés représentent la technologie de tri la plus avancée disponible. Ils associent des robots delta à grande vitesse à des systèmes de vision 2D ou 3D. Les bouteilles circulent sur un convoyeur large et plat. Une caméra aérienne identifie la position, l"angle et l"orientation exacts de chaque bouteille. Le système de vision envoie ces coordonnées au robot delta. Le robot utilise un effecteur terminal à vide pour ramasser la bouteille, la fait tourner dans les airs dans la bonne orientation et la place parfaitement verticalement sur le convoyeur de déchargement ou directement dans une rondelle de transport.
Ces systèmes offrent une flexibilité maximale. Ils ne nécessitent aucune pièce de changement mécanique pour différentes tailles de bouteilles. Il vous suffit de charger une nouvelle recette dans l"IHM et le système de vision s"adapte instantanément. Ils garantissent une manipulation sans éraflure car les bouteilles ne frottent jamais contre les rails de guidage ou les bols de tri. Ils gèrent sans effort des géométries complexes. Les principales limites sont le débit et les dépenses en capital initiales. Les systèmes robotiques fonctionnent plus lentement que les machines rotatives, atteignant généralement un maximum d"environ 50 à 150 bouteilles par minute et par bras robotique.
Type de technologie | Idéal pour | Caractéristiques de manutention | Plage de vitesse typique | Complexité du changement |
|---|---|---|---|---|
Rotatif / Centrifuge | Bouteilles rondes en plastique, grandes séries | Agressif; nécessite un réglage pour éviter les éraflures | 200 à 600+ BPM | Élevé (nécessite des changements d"outillage mécanique) |
Style de poche / Crochet | Flacons carrés, asymétriques ou fragiles | Doux; contrôle les conteneurs individuels | 100 à 300 battements par minute | Moyen (nécessite des inserts de poche) |
Robotique/guidé par vision | Opérations à forte mixité, géométries complexes | Zéro éraflure ; flexibilité maximale | 50 - 150 battements par minute | Faible (piloté par une recette logicielle) |
L’évaluation d’un redresseur de flacons pharmaceutiques nécessite de regarder au-delà des mesures de vitesse de base. Vous devez évaluer la façon dont la machine maintient sa stabilité, protège le produit et est conforme aux réglementations de l'industrie. Les bonnes caractéristiques mécaniques garantissent une fiabilité à long terme et minimisent l’intervention de l’opérateur sur le sol.
Les conteneurs ultra-légers nécessitent un outillage de précision au point de déchargement. Les rails de guidage standard laissent trop de place aux petits flacons pour vibrer, tourner et basculer. Les canaux usinés avec précision maintiennent les petites bouteilles sous contrainte. Les convoyeurs sous vide sont essentiels à la stabilité du déchargement. Une courroie perforée passe sur un plénum à vide, tirant la bouteille légère contre la surface du convoyeur. Cela empêche le flacon de basculer lors de son transfert dans une machine de remplissage et de bouchage de flacons de gouttes oculaires . Le vide maintient le récipient rigide, assurant un alignement parfait de la roue étoilée d'alimentation et des buses de remplissage.
Les dommages esthétiques aux plastiques transparents et au verre sont inacceptables dans les emballages pharmaceutiques. Les rayures compromettent les systèmes d’inspection visuelle automatisés et nuisent à la perception de la marque. Recherchez les caractéristiques qui empêchent l’abrasion de la surface. Les courroies en polyuréthane doux au toucher manipulent les bouteilles sans frottement agressif. Les hauteurs de chute optimisées évitent les dommages causés par les chocs lors du transfert des bouteilles de l"élévateur vers le bol de tri. Une recirculation minimisée est essentielle. Les bouteilles ne doivent pas tourner sans fin dans le bol. Le système doit les organiser et les décharger rapidement pour garantir un processus hautement fiable et sans dommage.
La trémie en vrac et l"élévateur contrôlent le flux de matériaux dans le redresseur. Les hauteurs de chargement ergonomiques protègent les opérateurs de la tension lors du déchargement des cartons de bouteilles. Des capteurs photoélectriques de bas niveau alertent les opérateurs avant que la trémie ne soit vide. Les ascenseurs à vitesse variable sont cruciaux. Ils modulent le débit d"alimentation en fonction de la capacité du bol de tri. Si l"élévateur avance trop vite, le bol se surcharge, provoquant l"écrasement et le blocage des bouteilles. Si l"alimentation est trop lente, la machine meurt de faim et arrête la ligne. L"ascenseur doit traiter de grandes quantités de bouteilles en plastique tout en maintenant un inventaire de bols parfaitement équilibré grâce au retour de capteurs en boucle fermée.
Les environnements pharmaceutiques nécessitent le strict respect des bonnes pratiques de fabrication (BPF). La conception de la machine doit faciliter le nettoyage et prévenir la contamination.
Toutes les pièces de contact doivent utiliser de l"acier inoxydable 316L ou des polymères approuvés par la FDA comme le Delrin ou l"UHMW.
La construction du cadre doit utiliser de l"acier inoxydable 304 avec des soudures TIG continues rectifiées et lisses jusqu"à une finition de surface de Ra < 0,8 µm.
Les surfaces doivent être inclinées d"au moins 15 degrés pour éviter l"accumulation de liquide pendant les procédures de lavage.
Les systèmes fermés d’extraction de particules, utilisant de l’air ionisé et une aspiration sous vide filtrée HEPA, doivent éliminer la poussière générée par la friction du plastique.
Une protection en polycarbonate transparent avec des verrouillages de sécurité assure la sécurité de l"opérateur tout en permettant une visibilité complète du processus de tri.
L’accessibilité a un impact direct sur l’efficacité de la maintenance. Les opérateurs doivent facilement accéder à l"intérieur de la machine pour nettoyer le verre brisé ou le plastique écrasé. Les panneaux amovibles et les portes d"accès sans outil garantissent que l"entretien et le nettoyage restent simples et efficaces.
Les installations multi-produits nécessitent des changements rapides pour maintenir un OEE élevé. Les pièces de rechange dédiées prennent du temps à retirer et à installer, et elles nécessitent un espace de stockage dédié sur l"atelier de production. Les redresseurs modernes utilisent des canaux de tri réglables sans outil. Les opérateurs font tourner les volants équipés d"indicateurs de position numériques pour ajuster avec précision la largeur des rails. Les systèmes API/IHM basés sur des recettes rendent la configuration simple et reproductible.
L"opérateur sélectionne le profil de bouteille spécifique sur l"écran HMI.
L"API ajuste automatiquement les entraînements à fréquence variable (VFD) pour le moteur de l"élévateur, la rotation du bol et la vitesse de la courroie de déchargement.
L"opérateur ajuste les rails de guidage physiques à la valeur numérique exacte affichée sur les compteurs numériques.
L"opérateur effectue un court cycle de test pour vérifier la stabilité de la bouteille avant d"engager le remplisseur en aval.
L"intégration d"un redresseur dans une ligne à grande vitesse introduit des risques mécaniques spécifiques. La prise en compte de ces risques dès la phase de conception évite les pannes opérationnelles chroniques. Vous devez gérer la statique, éviter les bourrages et assurer une parfaite synchronisation avec les équipements en aval.
L’électricité statique est le principal ennemi du tri plastique. Lorsque les bouteilles frottent contre la trémie et le bol de tri, elles créent une charge statique. Cette charge fait que les bouteilles légères se repoussent ou collent aux surfaces de la machine. Vous devez intégrer des rinceurs à air ionisé. Ces surpresseurs inondent la zone de tri d’air ionisé, neutralisant immédiatement la charge statique. Les matériaux antistatiques dans la trémie et le bol de tri aident également à dissiper la charge. La mise à la terre de l"ensemble du châssis de la machine avec des sangles en cuivre robustes est une exigence fondamentale pour éviter l"accumulation d"électricité statique.
Les fournitures de bouteilles en vrac contiennent souvent des contenants déformés ou écrasés à cause du processus de moulage ou de dommages causés par le transport. Si une bouteille écrasée pénètre dans le mécanisme de tri principal, elle bloquera l'outillage et provoquera un arrêt brutal de la machine. Vous devez mettre en œuvre une inspection en amont. Des capteurs de vision ou des portes de rejet mécaniques surveillent les bouteilles lorsqu'elles quittent l'ascenseur. Si un capteur détecte une bouteille déformée, un souffle pneumatique l'éjecte dans un bac de rejet. L'élimination des mauvaises bouteilles avant qu'elles n'entrent dans la cuvette garantit le fonctionnement continu du redresseur automatique de petites bouteilles..
Les bouteilles carrées et ovales nécessitent une orientation secondaire. Le redresseur les tient debout, mais ils peuvent faire face vers l"avant ou vers l"arrière. Vous devez intégrer des postes d"orientation secondaires sur le convoyeur de déchargement. Les mécanismes de torsion guidés par vision détectent les caractéristiques spécifiques de la bouteille, telles qu"un début de fil moulé ou un logo en relief. Si la bouteille est orientée dans le mauvais sens, une paire de courroies d"asservissement à vitesse variable fait tourner la bouteille d"exactement 180 degrés. Cela garantit que chaque conteneur est orienté dans la bonne direction avant d"entrer dans la remplisseuse ou l"étiqueteuse.
Les transferts transparents nécessitent une synchronisation précise de la vitesse. Le redresseur ne peut pas pousser les bouteilles plus vite que le remplisseur ne peut les accepter. Les entraînements à fréquence variable (VFD) contrôlent les moteurs sur les courroies de décharge. Les boucles de rétroaction du codeur surveillent la vitesse exacte de la roue étoilée d"alimentation de la remplisseuse. Les capteurs d"accumulation sur le convoyeur détectent le refoulement des bouteilles. Si le convoyeur se remplit, les capteurs signalent au PLC du redresseur de ralentir ou de faire une pause. Lorsque le remplisseur élimine le retard, le redresseur reprend automatiquement sa vitesse. Cette communication en boucle fermée module la vitesse du redresseur en fonction entièrement de la demande du remplisseur.
Risque d"intégration | Symptôme mécanique | Stratégie d"atténuation |
|---|---|---|
Électricité statique | Bouteilles accrochées aux parois de la trémie ; pontant au niveau de la gorge. | Installer des barres ionisantes AC ; châssis de machine au sol ; utilisez de l"UHMW antistatique. |
Bouteilles déformées | Bourrages durs dans l"outillage du bol de tri. | Installer des portes d"inspection par vision en amont et des portes de rejet pneumatiques. |
Inadéquation de vitesse | Bouteilles écrasées sur le convoyeur de déchargement ; le remplissage est affamé. | Mettre en œuvre le contrôle en cascade via PLC ; utiliser le retour d"encodeur du remplisseur. |
Orientation asymétrique | Étiquettes appliquées sur l"envers de la bouteille. | Intégrez des ceintures de torsion servo guidées par vision secondaire. |
Définissez les spécifications exactes de vos bouteilles, y compris les tolérances dimensionnelles les plus défavorables et les types de matériaux, avant de contacter les fournisseurs d"équipements.
Exigez un test d"acceptation en usine (FAT) en faisant fonctionner votre format de bouteille le plus difficile à vitesse maximale pendant au moins une heure continue pour prouver la stabilité.
Spécifiez les protocoles exacts de prise de contact PLC requis pour intégrer le nouvel équipement à vos machines de remplissage et de bouchage en aval existantes.
Vérifiez les capacités d"élimination statique de la machine, en vous assurant que les souffleurs d"air ionisés et les surfaces de contact mises à la terre sont inclus dans le devis de base.
R : Les vitesses varient considérablement selon la technologie et la stabilité de la bouteille. Les systèmes robotisés traitent généralement 50 à 150 bouteilles par minute (BPM). Les machines de poche gèrent entre 100 et 300 BPM. Les systèmes rotatifs à grande vitesse peuvent dépasser 600 BPM pour les bouteilles en plastique rondes et stables.
R : Les machines gèrent l"électricité statique en utilisant des souffleurs d"air ionisés au-dessus du bol de tri. Ils intègrent également des matériaux de contact antistatiques et garantissent que l"ensemble du châssis de la machine est fortement mis à la terre pour dissiper la charge électrique en continu.
R : Les systèmes de poche et robotiques gèrent facilement les deux formes. Les systèmes rotatifs ont généralement du mal avec les bouteilles carrées. Les coins carrés ne peuvent pas rouler le long des outils rotatifs, ce qui nécessite souvent de nombreux changements de pièces ou provoque des bourrages chroniques.
R : Ils utilisent des stations d"orientation secondaires sur le convoyeur de déchargement. Les capteurs de vision détectent les caractéristiques de la bouteille. Des courroies tournantes à vitesse variable ou des crochets mécaniques font ensuite pivoter les bouteilles mal alignées de 180 degrés pour les faire face à une direction uniforme.
R : La conformité aux BPF nécessite des matériaux de contact approuvés par la FDA, généralement de l"acier inoxydable 316L. Les machines doivent être dotées de soudures sans crevasses, de systèmes d"extraction de particules fermés, de surfaces de lavage inclinées et de portes faciles d"accès pour une validation stricte du nettoyage.
R : L"intégration repose sur des courroies de transfert motorisées, des vis d"alimentation ou des roues en étoile. Ces composants sont synchronisés via PLC à l’aide du retour d’encodeur. Cela garantit que les bouteilles arrivent au pas et à la vitesse exacts requis par les buses de remplissage.
R : Les systèmes modernes dotés de réglages sans outils et d"une gestion des recettes IHM prennent 10 à 20 minutes pour être modifiés. Les systèmes plus anciens nécessitant des pièces de rechange lourdes et dédiées et un réglage manuel peuvent prendre plus d"une heure.


